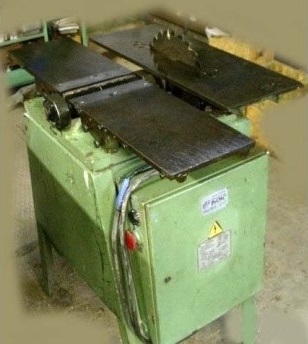
Радиально-сверлильный станок 2к522

Технические характеристики радиально-сверлильного станка 2К522
|
Параметр |
Значение |
|
Наибольший условный диаметр сверления, мм в стали 45 |
32 |
|
Наибольший диаметр нарезания резьбы в стали 45 |
М16 |
|
Точность отверстий после развертывания |
Н9 |
|
Точность нарезаемой резьбы |
7Н по ГОСТ 16093 |
|
Вылет шпинделя, расстояние от оси шпинделя до образующей колонны (max/min), мм Расстояние от торца шпинделя до рабочей поверхности плиты (max/min), мм |
800/300 960/-220 (-220 ниже плоскости плиты) |
|
Радиус сверления (расстояние от оси шпинделя до оси колонны, (max/min), мм |
900/430 |
|
Суммарный угол поворота рукава вокруг колонны (вертикальная ось) |
360º |
|
Наибольшее вертикальное перемещение рукава по колонне, мм, не менее |
930 |
|
Зажим на колонне |
ручной |
|
Суммарный угол поворота сверлильной головки вокруг горизонтальной оси |
360º |
|
Наибольший ход головки по рукаву, мм, не менее |
500 |
|
Размер конуса шпинделя |
Морзе 4 АТ6 ГОСТ 25557 |
|
Число ступеней частот вращения шпинделя |
12 |
|
Пределы частот вращения шпинделя, об/мин |
45-2000 |
|
Число подач |
4 |
|
Пределы рабочих подач, мм/об |
0,056; 0,1; 0,18; 0,32 |
|
Мощность привода главного движения, кВт |
1,5 |
|
Наибольшая суммарная мощность электродвигателя, кВт |
2,43 |
|
Род тока питающей сети |
Трехфазный переменный |
|
Габаритные размеры станка (LхBхH), мм, не более |
1530х940х1990 |
|
Масса станка 2К522 (нетто/брутто), кг, не более |
1100/1310 |
|
Габаритные размеры упаковки (LхBхH), мм, не более |
2075х1095х2250 |
Радиально-сверлильный станок 2К522 используется для выполнения сложных операций по сверлению, зенкерованию и развертке. Однако длительная эксплуатация, износ деталей и нарушение технических условий могут привести к снижению производительности и точности. Ремонт такого оборудования позволяет восстановить его работоспособность, продлить срок службы и минимизировать простои.
Процесс ремонта начинается с диагностики, включающей оценку состояния основных узлов: шпиндельной головки, гидравлической системы, электроприводов и механизма подачи. Замена изношенных деталей, восстановление направляющих и регулировка узлов гарантируют высокую точность работы. При необходимости проводится модернизация, что позволяет улучшить функциональность станка, внедрив современные системы управления и безопасности.